
SMT 工厂的接料环节,到底该不该用接料机替代人工
Nov 03, 2026
很多工厂核算接料成本,算的是“一个工人一个月多少钱”。这个账没错,但只算了一半——另一半藏在停线里:料带接得慢、接得歪,贴片机得停下来等;更糟的是接完上机,卡料、抛料,整条线被迫中断。
停线这件事有个特点:不体现在工资表上,也不进任何一张报表,很容易被当成“正常损耗”一笔带过。真要追下去,大多数车间根本没有这项记录。
一、停一次线,损失怎么算
一个粗略但够用的估算方式:停线分钟数 × 产线节拍 × 单板价值。
假设一条线每小时产出 100 片、单板加工价值按 20 元计,停 10 分钟约合 330 元;一天因接料停两次,一个月按 26 天算,就是一万七千多。这还没算重工、报废和交付延期带来的后续成本。
这已经是保守估计——很多厂的实际频率比一天两次更高,只是从来没人把它单独列成一栏。
二、接料机拿掉的,正是这段不确定性
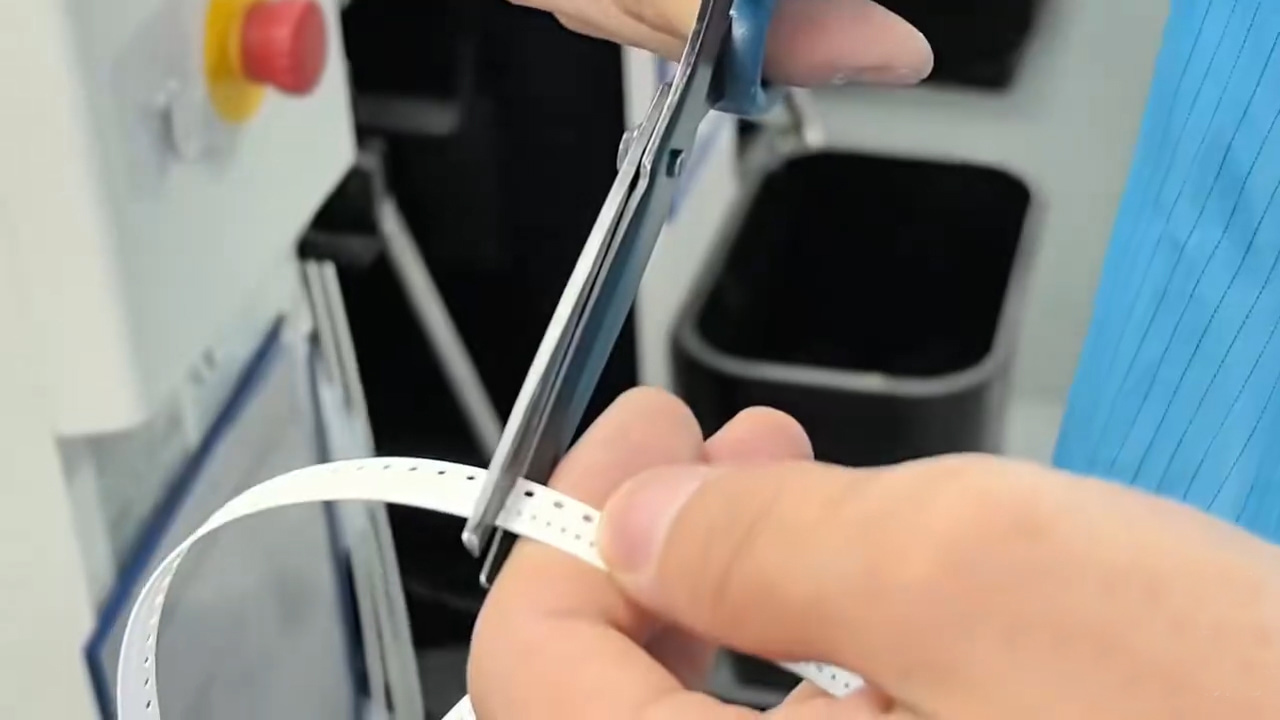
洋浦科技 L-900 自动接料机的做法并不复杂:智能视觉先识别定位孔与料杯位置,偏差实时补偿,确认后一次完成裁剪与压膜。单次接料 16 秒以内——这个时间是含 LCR 测值的全流程口径,不是只算机械动作。接完直接上机,上机直通率 98% 以上。
比速度更重要的是可预测:换一次料花多少时间、接出来能不能用,不再取决于今天是谁当班。
三、这笔账什么时候划得来
判断标准其实很简单:每天因为接料出现两三次停线或挑拣,或者换料频次超过 10 次,人工成本就已经越过设备摊销这条线。
反过来讲,一天只换两三次料的产线,人工确实更经济。设备不是必需品——只有当停线成本越过某个点,它才划算。
四、先做一件不需要花钱的事
如果你在 SMT 工厂做生产或设备管理,在决定要不要买设备之前,先把停线记录下来。做法很简单:在换料工位放一张表,每次因接料导致的停机或返工,记下时间、料号、原因。连记两周,停线频次和单次时长就出来了。
有了这两个数,前面那套乘法才算得有意义——算的是自己厂的数,不是别人的估算。很多项目卡在“说不清到底损失多少”,其实两三周就能说清。
接料是小事,停线是大钱——只是这两件事在报表里从来不在同一页。
关于洋浦科技
深圳市洋浦科技有限公司(YOUNGPOOL Technology)深耕电子制造设备 20 年,产品覆盖三条线:SMT 料带类有 L-900 智能接料机、D-1 智能分盘机、L-930 智能合盘机;激光类有 M2-900L 激光打标机、LD-4 激光分板机;清洁与工艺保障类有 A-500 干式超声波清洁机、N-800A 真空除泡机。公司以“易用、可靠、智能化”为设计原则,为电子制造企业提供设备与工艺解决方案。
咨询热线:13640950259(微信同号) | www.youngpool.com


 支持IPv6网络


